Каков нормальный производственный поток для точных отверток?
Нормальный производственный поток для прецизионных отверток составляет:
Подготовка материалов: сталь, алюминий, пластик, магниты, подшипники и упаковочные материалы готовятся
Битовая обработка: биты отвертки разрезаются, формируются, измельчаются и обрабатываются до требуемых профилей
Теплообработка: биты S2 или CR-V закаляют и закаляют, чтобы достичь требуемой твердости и вязкости.
Обработка поверхности: применяется черный оксид, покрытие, покрытие или другие антикоррозионные отделки
Проверка битов: проверяются размеры, твердость, точность наконечника, прямота, разбег и винт.
Производство рукояток: алюминиевые или пластиковые ручки обработаны с ЧПУ, формованы, анодированы, покрыты или собраны
Сборка магнита и колпачка: установлены магнитные держатели, подшипники, вращающиеся колпачки и внутренние части
Аксессуарная подготовка: проверяются удлинительные валы, пинцеты, специальные инструменты, адаптеры и другие аксессуары
Комплект сборки: биты и аксессуары помещаются в корпус или лоток в соответствии с утвержденной конфигурацией
Функциональный осмотр: удержание бита, вращение ручки, фитиль, внешний вид и вспомогательная функция проверяются
Упаковка: розничные коробки, руководства, этикетки, штрих-коды и наружные коробки завершены
Окончательный QC: количество, внешний вид, размеры, твердость, конфигурация, упаковка и требования AQL проверены
Предотгрузочная проверка: готовая продукция сравнивается с утвержденным золотым образцом и спецификацией заказа перед выпуском
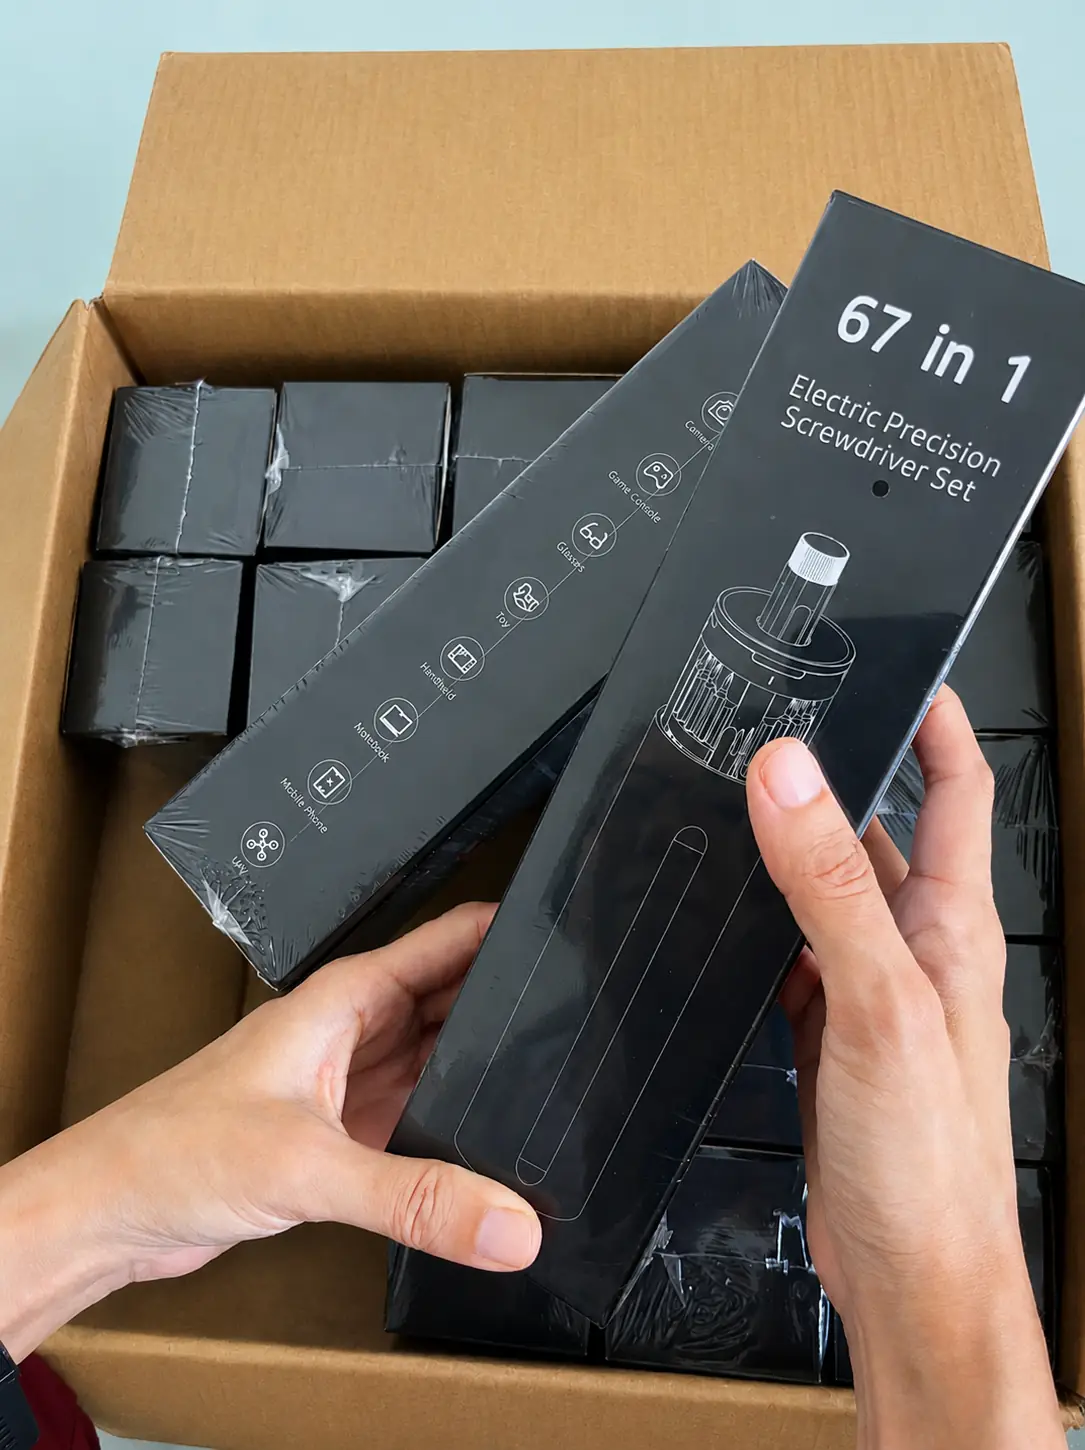
Для наборов электрических прецизионных отверток дополнительные этапы производства включают в себя мотор, коробку передач, печатную плату, батарею, крутящий момент, скорость, зарядку, запуск, автоматическую остановку и испытания на старение.
Для OEM-проектов ToolQeen производственный поток контролируется в соответствии с утвержденным образцом, чертежом, BOM, спецификацией битов, требованиями к твердости, упаковочными работами и стандартом QC от входящих материалов до окончательной отгрузки.